

Como fornecedor experiente de moldes para moldagem por sopro, testemunhei em primeira mão os desafios que os fabricantes enfrentam quando se trata de controlar a taxa de encolhimento dos produtos fabricados com esses moldes. O encolhimento é um fenômeno natural que ocorre quando o plástico derretido esfria e solidifica no molde. No entanto, o encolhimento excessivo pode levar a imprecisões dimensionais, empenamentos e outros problemas de qualidade, que podem afetar a funcionalidade e a aparência do produto final. Nesta postagem do blog, compartilharei algumas dicas práticas e estratégias que podem ajudá-lo a controlar com eficácia a taxa de encolhimento de produtos moldados por sopro.
Compreendendo as causas do encolhimento
Antes de nos aprofundarmos nas soluções, é importante compreender os fatores que contribuem para o encolhimento em produtos moldados por sopro. A principal causa do encolhimento é a diferença de densidade entre o plástico fundido e o plástico solidificado. Quando o plástico esfria, ele se contrai, resultando em redução de volume. Outros fatores que podem influenciar o encolhimento incluem:
- Propriedades dos materiais:Diferentes tipos de plásticos têm diferentes taxas de encolhimento. Por exemplo, polímeros cristalinos como polietileno (PE) e polipropileno (PP) geralmente apresentam taxas de encolhimento mais altas em comparação com polímeros amorfos como poliestireno (PS) e policarbonato (PC).
- Projeto de molde:O design do molde também pode afetar a taxa de encolhimento do produto. Fatores como espessura da parede, tamanho e localização da porta e canais de resfriamento podem impactar a taxa de resfriamento e a uniformidade do plástico, o que por sua vez pode afetar o encolhimento.
- Condições de processamento:As condições de processamento durante o processo de moldagem por sopro, como temperatura de fusão, pressão de sopro e tempo de resfriamento, também podem ter um impacto significativo na contração. Por exemplo, temperaturas de fusão mais altas podem aumentar a taxa de contração, enquanto tempos de resfriamento mais longos podem ajudar a reduzir a contração.
Dicas para controlar o encolhimento
Agora que entendemos melhor as causas do encolhimento, vamos explorar algumas dicas e estratégias práticas que podem ajudá-lo a controlar a taxa de encolhimento de produtos moldados por sopro:
1. Selecione o material certo
Conforme mencionado anteriormente, diferentes tipos de plásticos têm diferentes taxas de encolhimento. Ao selecionar um material plástico para o seu produto moldado por sopro, é importante considerar os requisitos específicos da sua aplicação e escolher um material com baixa taxa de encolhimento. Além disso, você pode considerar o uso de aditivos ou enchimentos que podem ajudar a reduzir o encolhimento.
2. Otimize o projeto do molde
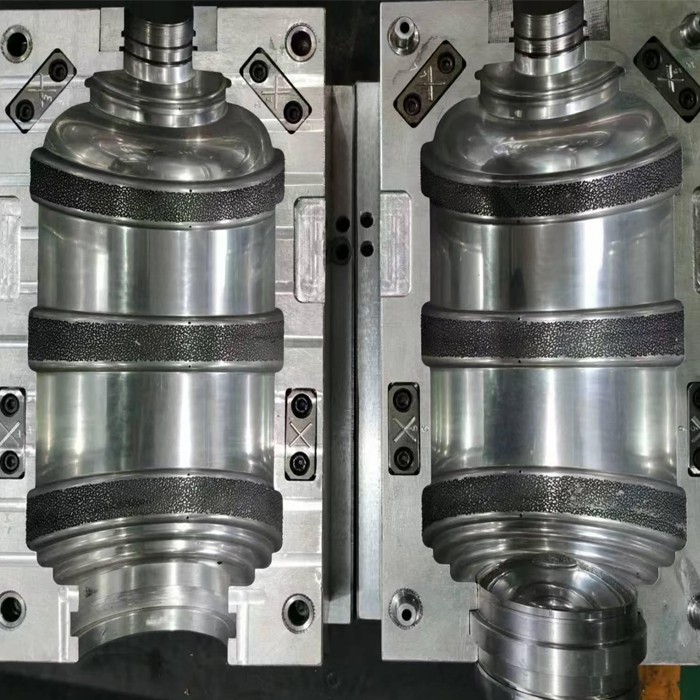
O design do molde desempenha um papel crucial no controle da taxa de contração do produto. Aqui estão algumas considerações importantes ao projetar um molde de sopro:
- Espessura da parede:A espessura uniforme da parede é essencial para minimizar o encolhimento. Evite mudanças repentinas na espessura da parede, pois isso pode levar a um resfriamento irregular e ao aumento do encolhimento.
- Tamanho e localização do portão:O tamanho e a localização da comporta podem afetar o fluxo do plástico no molde e a taxa de resfriamento do produto. Uma comporta adequadamente projetada pode ajudar a garantir enchimento e resfriamento uniformes, o que pode reduzir o encolhimento.
- Canais de resfriamento:O resfriamento adequado é essencial para controlar o encolhimento. O molde deve ser projetado com uma rede de canais de resfriamento que possam remover eficientemente o calor do plástico e garantir um resfriamento uniforme.
3. Ajuste as condições de processamento
As condições de processamento durante o processo de moldagem por sopro podem ter um impacto significativo no encolhimento. Aqui estão alguns parâmetros principais de processamento que você pode ajustar para controlar o encolhimento:
- Temperatura de fusão:A redução da temperatura de fusão pode ajudar a reduzir a taxa de encolhimento do plástico. No entanto, é importante garantir que a temperatura de fusão ainda seja alta o suficiente para garantir o fluxo e o enchimento adequados do molde.
- Pressão de sopro:Aumentar a pressão de sopro pode ajudar a reduzir o encolhimento, embalando o plástico com mais firmeza no molde. No entanto, a pressão de sopro excessiva também pode causar outros problemas de qualidade, como rufo e deformação.
- Tempo de resfriamento:Tempos de resfriamento mais longos podem ajudar a reduzir o encolhimento, permitindo que o plástico solidifique totalmente antes de ser ejetado do molde. Contudo, é importante equilibrar o tempo de resfriamento com a eficiência da produção para evitar tempos de ciclo excessivos.
4. Implementar técnicas de pós-processamento
Em alguns casos, técnicas de pós-processamento podem ser utilizadas para reduzir ainda mais o encolhimento e melhorar a precisão dimensional do produto moldado por sopro. Aqui estão algumas técnicas comuns de pós-processamento:
- Recozimento:O recozimento envolve aquecer o produto a uma temperatura específica e mantê-lo nessa temperatura por um determinado período de tempo para aliviar tensões internas e reduzir o encolhimento.
- Compensação de encolhimento:A compensação de contração envolve o ajuste das dimensões do molde para levar em conta a contração esperada do plástico. Isso pode ser feito usando software de desenho auxiliado por computador (CAD) para simular o processo de contração e fazer os ajustes necessários no projeto do molde.
Estudos de caso
Para ilustrar a eficácia dessas dicas e estratégias, vamos dar uma olhada em alguns estudos de caso reais:
Estudo de caso 1: Molde de sopro de 6 cavidades
Um fabricante estava enfrentando encolhimento excessivo e imprecisões dimensionais em seus produtos moldados por sopro usando umMolde de sopro de 6 cavidades. Depois de analisar o problema, foi determinado que a principal causa do encolhimento foi o resfriamento desigual do plástico devido a um sistema de resfriamento mal projetado no molde. Para resolver esse problema, o molde foi redesenhado com um sistema de resfriamento mais eficiente e as condições de processamento foram otimizadas para garantir um resfriamento uniforme. Como resultado, a taxa de encolhimento dos produtos foi significativamente reduzida e a precisão dimensional foi melhorada.
Estudo de caso 2: Molde soprador de garrafa PET
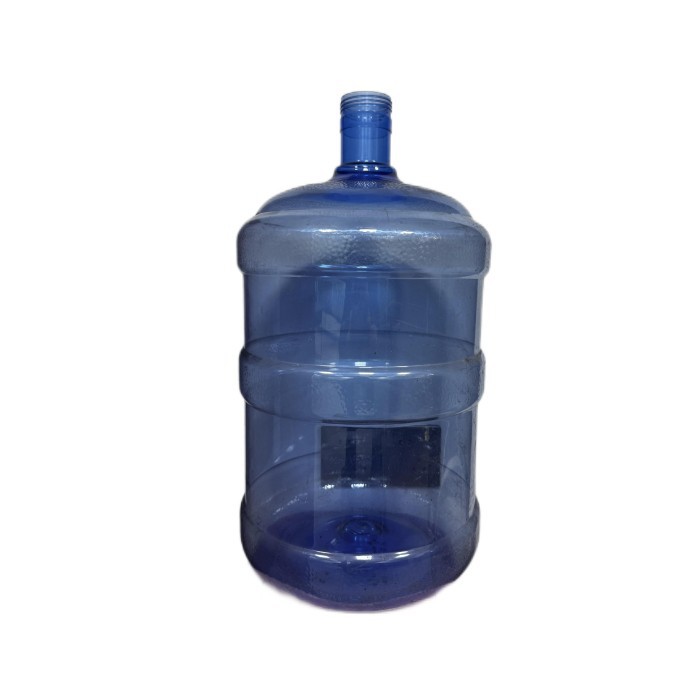
Outro fabricante estava enfrentando desafios com encolhimento e empenamento em suas garrafas PET produzidas usando umMolde de sopro de garrafa PET. Depois de realizar uma análise minuciosa, descobriu-se que o encolhimento se devia principalmente à alta temperatura de fusão e ao curto tempo de resfriamento. Para resolver este problema, a temperatura de fusão foi reduzida e o tempo de resfriamento aumentado. Além disso, o molde foi otimizado para garantir um resfriamento uniforme e reduzir o risco de empenamento. Essas mudanças resultaram em uma redução significativa no encolhimento e melhoraram a qualidade geral das garrafas PET.
Estudo de caso 3: Molde de sopro de cavidade 1
Uma empresa estava lutando contra o encolhimento e defeitos superficiais em seus produtos moldados por sopro usando um1 molde de sopro de cavidade. Depois de investigar o problema, descobriu-se que o encolhimento foi causado pela seleção inadequada do material plástico e pelas condições de processamento abaixo do ideal. Para resolver isso, foi selecionado um material plástico diferente com uma taxa de contração mais baixa e as condições de processamento foram ajustadas para garantir fluxo e resfriamento adequados. Como resultado, a taxa de encolhimento foi reduzida e a qualidade superficial dos produtos foi melhorada.
Conclusão
Controlar a taxa de contração de produtos moldados por sopro é um aspecto crítico do processo de fabricação. Ao compreender as causas do encolhimento e implementar as dicas e estratégias descritas nesta postagem do blog, você pode efetivamente minimizar o encolhimento e melhorar a precisão dimensional e a qualidade de seus produtos moldados por sopro. Como fornecedor confiável de moldes para moldagem por sopro, estamos comprometidos em ajudar nossos clientes a superar esses desafios e atingir suas metas de produção. Se você tiver alguma dúvida ou precisar de mais assistência para controlar o encolhimento em seus produtos moldados por sopro, não hesite em nos contatar. Esperamos trabalhar com você para encontrar as melhores soluções para suas necessidades específicas.
Referências
- "Manual de moldagem por sopro" por John Beaumont
- "Processamento de Plásticos: Modelagem e Simulação" por Mohamed Naceur Belgacem e Alain Gandini
- "Projeto de molde para processamento de plásticos" por James F. Carley


